冷拉精抽铝管小铝管切割 10mm毛细铝管的精密加工与应用指南
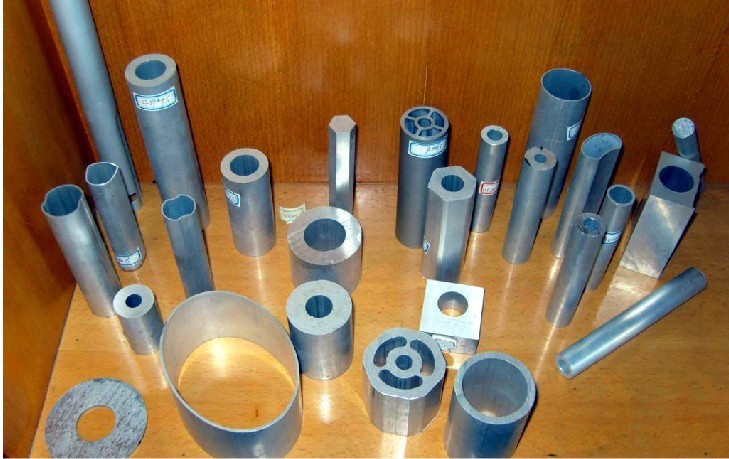
在金属材料加工领域,冷拉精抽铝管凭借其高精度、优良的表面质量与稳定的机械性能,成为众多行业不可或缺的关键组件。特别是小铝管切割与10mm毛细铝管,因其尺寸精细、用途广泛而备受关注。本文将从产品特性、切割工艺、应用场景及选购建议等方面,为您系统介绍这一金属材料细分领域。
一、冷拉精抽铝管的核心优势
冷拉精抽工艺是指在常温下对铝管进行拉拔,使其通过模具实现尺寸缩减与精度提升。相比热挤压或普通冷拔,冷拉精抽能获得更严格的公差(通常可达±0.05mm以内)和更低的表面粗糙度(Ra≤0.8μm)。其主要特点包括:
- 高尺寸精度:外径、内径及壁厚均匀一致,适合精密装配。
- 优良表面质量:无氧化皮、划痕少,可直接进行阳极氧化或喷涂处理。
- 力学性能可调:通过冷加工硬化程度控制强度与硬度,满足不同承载需求。
- 重量轻、耐腐蚀:铝材质固有优势,适用于轻量化与防腐环境。
二、小铝管切割的关键技术
小铝管通常指外径小于20mm的铝管,10mm毛细铝管则属于更细规格,常见外径在1mm至10mm之间,壁厚可薄至0.1mm。此类铝管的切割需克服夹持变形、毛刺、切口椭圆度等难题。常用切割方式如下:
- 精密切割机(砂轮/金刚石):适合大批量、高精度需求,切口平整,可配合冷却液防止过热。
- 激光切割:热影响区小,适合极细管材及复杂形状,但设备成本较高。
- 线切割:适用于对切口质量要求极高的场景,但效率偏低。
- 手工/半自动切管器:用于小批量或现场施工,需注意控制进刀力度以免压扁管材。
操作要点:
- 使用专用芯棒或夹具支撑管材内壁,避免夹持变形。
- 切割后需去毛刺,可采用倒角器或研磨方式。
- 对10mm毛细铝管,建议采用低速、高进给精度的切割参数。
三、10mm毛细铝管的典型应用
10mm毛细铝管兼顾了细小尺寸与一定流通能力,广泛应用于:
- 制冷与空调:作为毛细管节流元件,控制冷媒流量。
- 医疗器械:如输液管、内窥镜零件、微量取样管。
- 电子电器:散热管、传感器外壳、天线管。
- 汽车工业:燃油管、刹车管、控制系统管路。
- 自动化设备:气动管路、精密仪器连接管。
四、选购与定制建议
在选择冷拉精抽铝管及切割服务时,建议关注以下几点:
- 材质牌号:常用1060、6061、6063等,根据强度与耐腐蚀要求选择。
- 规格尺寸:明确外径、内径、壁厚及公差等级(如GB/T 4436或ASTM B241)。
- 切割要求:提供切割长度、切口垂直度、毛刺允许范围及数量。
- 表面处理:是否需要阳极氧化、拉丝、喷砂等。
- 供应商能力:考察其冷拉设备精度、切割设备种类及质量检测手段。
五、
冷拉精抽铝管,尤其是小铝管与10mm毛细铝管,是现代精密制造中不可或缺的基础材料。通过合理的切割工艺与严格的质量控制,能够充分发挥其轻量化、高精度与耐腐蚀的优势,助力制冷、医疗、电子及汽车等行业实现更高效、更可靠的产品设计。在采购过程中,建议与专业金属材料供应商密切沟通,确保尺寸、性能与成本的最优平衡。